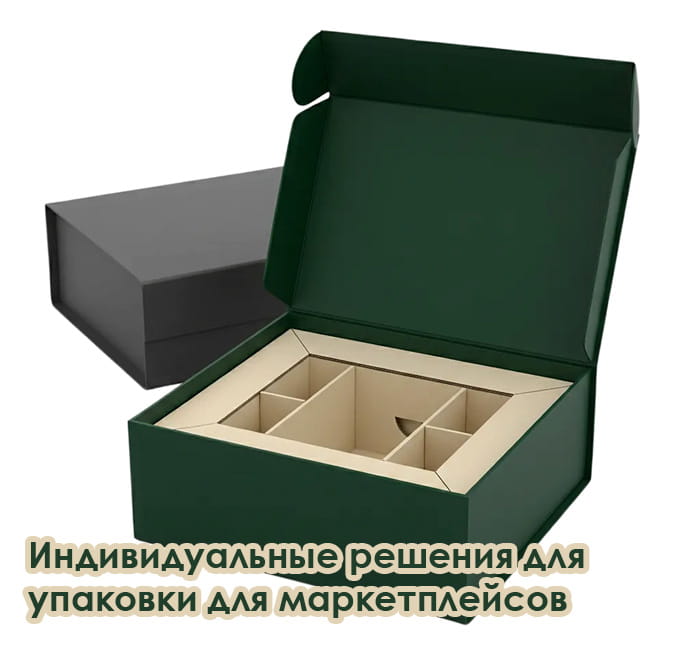
Для поставок на маркетплейсы важна не «красивая коробка», а повторяемость размеров и прочности в каждом тираже, и это проще обеспечить, когда проект ведёт фабрика упаковки.
Производство на заказ позволяет увязать конструкцию, марку гофрокартона и допуски под конкретный SKU, чтобы снизить брак при складской приёмке и избежать перепаковки.
Почему заказ у производителя выгоднее для WB-задач?
Для B2B-поставщика ключевое — стабильная работа цепочки «упаковка → отгрузка → приёмка». При серийных поставках на WB одинаковая геометрия коробов влияет на укладку на паллете, плотность штабеля и риск смятия в нижних рядах. На производстве фиксируются чертёж, оснастка, параметры высечки и склейки, что даёт повторяемость и прогнозируемое поведение тары при нагрузках.
Индивидуальная разработка также экономит на операциях: коробка под размер уменьшает пустоты и потребность в заполнителе, а правильно подобранная конструкция снижает повреждения товара и возвраты. Для разных потоков применяют монокороб (один SKU в коробе) и микс-короб (несколько позиций), и у них разные требования к прочности и внутренней компоновке, особенно при сборке партий на паллете.
Требования Wildberries к коробке и складской приёмке
Складская приёмка оценивает не только целостность тары, но и удобство обработки: читаемость маркировки, отсутствие деформаций, возможность безопасного штабелирования. Поэтому в техзадании фиксируют ориентацию коробки, места под стикеры, требования к скотчеванию или клеевому шву, а также ограничения по выступающим элементам.
Под конкретную матрицу размеров и веса рационально проектируется коробка для WB, чтобы соблюсти габариты, обеспечить плоскость под штрихкод и не получить «раздутый» короб из-за излишних припусков. На практике требования переводят в измеримые параметры и закладывают в контроль качества:
- внутренний размер и допуск по длине/ширине/высоте для стабильной укладки и минимизации пустот;
- прочность по сжатию для штабеля, выбор 3- или 5-слойного гофрокартона под нагрузку;
- качество высечки и биговки, чтобы самосборные конструкции собирались без разрыва лайнера;
- площадка под маркировку и печать, чтобы сканирование проходило без пересветов и складок;
- единый способ закрытия (клей/скотч) и отсутствие «парусности» крышек при транспортировке.
Конструкции: от гофрокоробов до тубусов и шляпных коробок
Для WB чаще всего применяются гофрокороба FEFCO 0201 и их усиленные варианты, а также самосборные коробки с замками для ускорения упаковки на участке. При необходимости презентационной подачи используют шляпные коробки из переплётного картона; они актуальны для подарочных наборов и косметики, но требуют внешней транспортной защиты (вторичный гофрокороб) для прохождения логистики маркетплейса.
Для товаров, чувствительных к изгибу (плакаты, чертежи, текстильные роллы), применяются картонные тубусы с торцевыми крышками. Подбор материала выполняют по задаче: микрогофра E (около 1,5 мм) для компактных коробов, B/С профили (3–4 мм) для транспортных, 5-слойный гофрокартон для тяжёлых вложений. По плотности ориентируются на марку: для лайнеров 120–200 г/м², для гофрослоя — в зависимости от требуемой жёсткости; при проектировании учитывают влажность хранения и риск размягчения при длительной перевозке.
Тиражи, производство на заказ и контроль повторяемости
В оптовых поставках важны планирование тиража и равномерная отгрузка. Для типоразмеров маркетплейса обычно заказывают партии от нескольких сотен до десятков тысяч штук; экономику определяют формат листа, кратность высечки и способ печати (флексо для больших объёмов, цифровая — для малых серий и тестов). На стороне производителя фиксируются образец-эталон и карта контроля, чтобы каждая партия совпадала по геометрии и усилию сборки.
Процесс внедрения упаковки под WB удобно вести по этапам, чтобы исключить несоответствия при запуске и не терять время на переделки:
- Сбор данных по товару: габариты, масса, хрупкость, требования к вложениям и маркировке;
- Выбор конструкции (гофрокороб/самосборная/тубус/комбинация) и марки картона под нагрузку штабеля;
- Изготовление образца, проверка сборки, укладки на паллету и читаемости стикеров;
- Утверждение спецификации: размеры, допуски, печать, способ закрытия, требования к партии;
- Серийное производство с входным контролем сырья и выборочным измерением готовых коробов.
При таком подходе упаковка становится управляемым элементом.