Пропустить дефект на любом из них обходится дороже, чем потратить время на проверку. После подписания акта доказать, что недостаток возник до поставки, становится сложно.
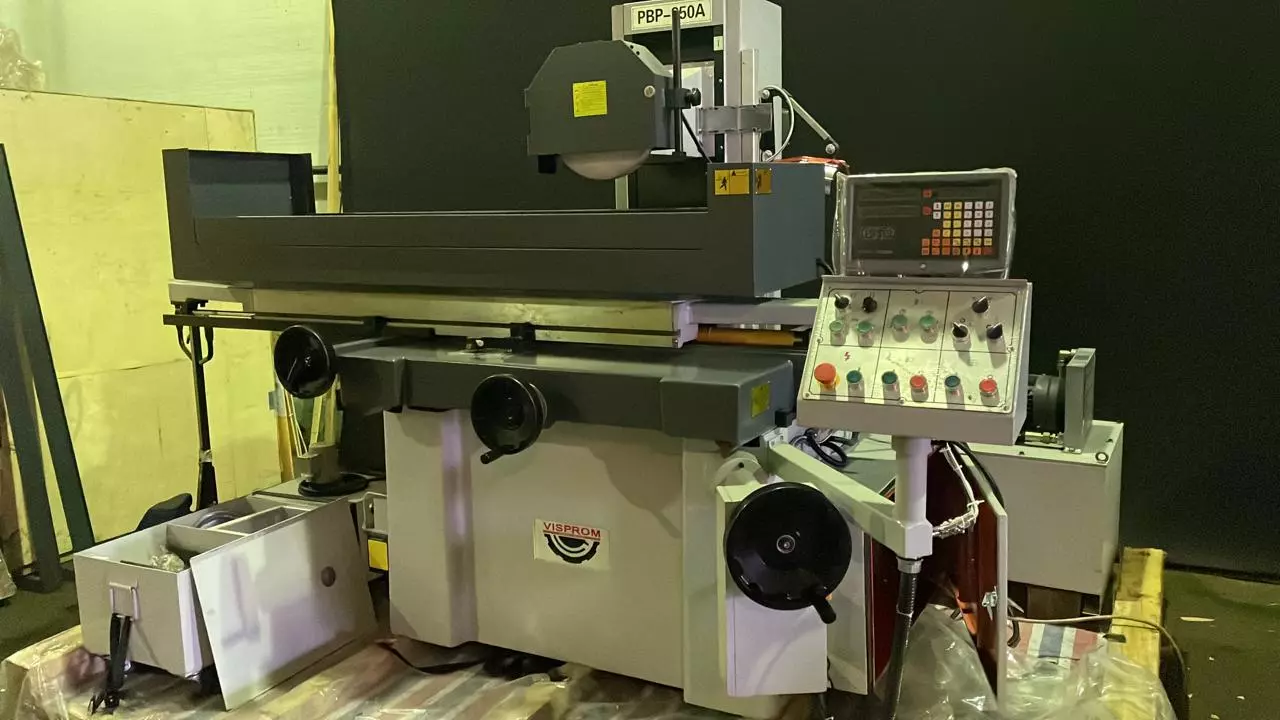
Шлифовальное оборудование — показательный пример: допуски у него измеряются микрометрами, и отклонение от заявленного легко пропустить без измерений. Когда покупатель заказывает станок для шлифовки металла на сайте поставщика, класс точности из карточки товара стоит перенести в спецификацию. Тогда при приемке его можно будет требовать по договору.
Что закрепить в договоре до поставки?
Приемка начинается с договора. Проверить можно только то, что записано. Если в спецификации нет класса точности или перечня комплектации, претензию по ним предъявить сложно.
В спецификацию стоит включить:
- модель, год выпуска, заводской номер;
- класс точности и ключевые параметры из паспорта;
- полный перечень комплектации, включая оснастку и запасные части;
- объем пусконаладочных работ и исполнителя;
- порядок и сроки приемки по количеству и качеству.
Отдельно оговаривают, кто присутствует при распаковке. Если пусконаладку выполняет поставщик, приемку по качеству логично проводить после нее, вместе с его специалистом.
Осмотр при разгрузке
Первым делом проверяют упаковку. Повреждения ящика, следы влаги, смещение груза на платформе фиксируют до подписания транспортных документов.
Многие поставщики ставят на ящики индикаторы удара и наклона. Сработавший индикатор еще не означает поломку. Однако это основание вскрыть упаковку в присутствии перевозчика и составить акт.
Фотографии делают до разгрузки, во время нее и после вскрытия. Снимки с датой — главный аргумент в споре с перевозчиком или поставщиком.
Консервационная смазка на направляющих и открытых поверхностях должна быть целой. Коррозия под ней говорит о нарушении условий хранения или транспортировки.
Замечания вносят в транспортную накладную и УПД. Подпись без оговорок юридически означает, что к внешнему виду груза претензий нет.
Комплектность и документация
Комплектность сверяют по упаковочному листу и спецификации договора. Чаще всего теряются мелкие позиции: ключи, оснастка, фильтры, запасные части. Их пересчитывают сразу.
Документы для проверки при приемке станка:
- Паспорт станка — совпадение заводского номера с табличкой, нормы точности, отметка ОТК.
- Руководство по эксплуатации — требования к фундаменту, электропитанию, условиям работы.
- Электрические схемы — соответствие фактическому исполнению шкафа управления.
- Декларация или сертификат соответствия ЕАЭС — совпадение модели и производителя с поставкой.
- Программное обеспечение ЧПУ — наличие лицензий, резервной копии параметров.
Главная сверка в таблице — заводской номер. Если номер в паспорте не совпадает с табличкой на станине, документы относятся к другому экземпляру. Тогда нормы точности из них нельзя использовать при приемке.
Проверка на холостом ходу
Перед запуском станок устанавливают на фундамент по требованиям руководства, выверяют по уровню, снимают консервацию. Без этого результаты испытаний недостоверны.
Порядок проверки на холостом ходу:
- Включить все приводы на минимальных оборотах.
- Последовательно пройти все скорости и подачи.
- Проверить нагрев шпиндельных подшипников после работы на максимальных оборотах. Допустимый нагрев указывает производитель.
- Осмотреть системы гидравлики, смазки, подачи СОЖ на предмет утечек.
- Проверить блокировки: аварийный останов, концевые выключатели, защитные ограждения.
Посторонний шум, вибрацию или стук сразу заносят в протокол. Такие признаки часто указывают на повреждения при перевозке.
Проверка точности и пробная обработка
Геометрическую точность проверяют после выверки и прогрева станка. Холодный и прогретый станок дают разные результаты. Измерения до стабилизации температуры не отражают реальное состояние оборудования.
Нормы точности берут из паспорта конкретной модели. Для измерений используют индикаторы часового типа, поверочные линейки, уровни. Точность позиционирования станков с ЧПУ проверяют лазерным интерферометром.
На шлифовальном станке контролируют биение шпинделя, параллельность перемещения стола, работу магнитной плиты. Итоговая проверка — шлифование образца с последующим измерением плоскостности и шероховатости.
Несоответствие образца нормам еще не доказывает дефект станка. На результат влияют характеристики круга, его балансировка, режимы обработки. Пробную обработку лучше выполнять по режимам, согласованным с поставщиком.
Типичные ошибки при приемке
Подпись акта без осмотра. Водитель торопится, груз принимают на доверии. Повреждения обнаруживаются через неделю, когда предъявить их перевозчику уже нельзя.
Проверка точности до выверки. Станок, установленный не по уровню, покажет несуществующие отклонения или скроет реальные.
Параметры не записаны в договор. Класс точности, который упоминался только в переписке, требовать сложнее, чем прописанный в спецификации.
Запуск до пусконаладки. Если договор предусматривает пусконаладку силами поставщика, самостоятельное включение может стать основанием для отказа в гарантии.
Заключение
Приемка станка закрепляет ответственность сторон. Параметры записывают в спецификацию до поставки, повреждения фиксируют при разгрузке, точность проверяют после выверки. При таком порядке дефект выявляется, пока его устранение остается обязанностью поставщика.